
Filferro amb nucli de flux de revestiment durs'utilitza àmpliament per a la reparació i fabricació de peces resistents al desgast en les indústries de mineria, trituració, laminació d'acer i ciment, com ara martells trituradors, revestiments, canals, rodets de laminació en calent i rodets de suport de forns rotatius. El seu rendiment determina directament la vida útil de les peces, per la qual cosa els clients se centren en els següents indicadors tècnics bàsics.
En primer lloc, la duresa després de la soldadura per superposició, marcada per HRC, és l'indicador més crític. Els graus de duresa típics cobreixen HRC 55–58 i HRC 60–65. Es desenvolupen diferents graus per a diferents condicions de treball: resistència a l'abrasió a temperatura ambient, resistència a altes temperatures per a rodets de laminació en calent, resistència a l'impacte elevat i resistència al desgast abrasiu pur. Cal tenir en compte que les fórmules del filferro es personalitzen per separat. El grau per a martells trituradors d'alt impacte, el grau per al desgast abrasiu pur en canals i revestiments i el grau d'alta temperatura per a rodets de laminació en calent no es poden utilitzar indistintament.
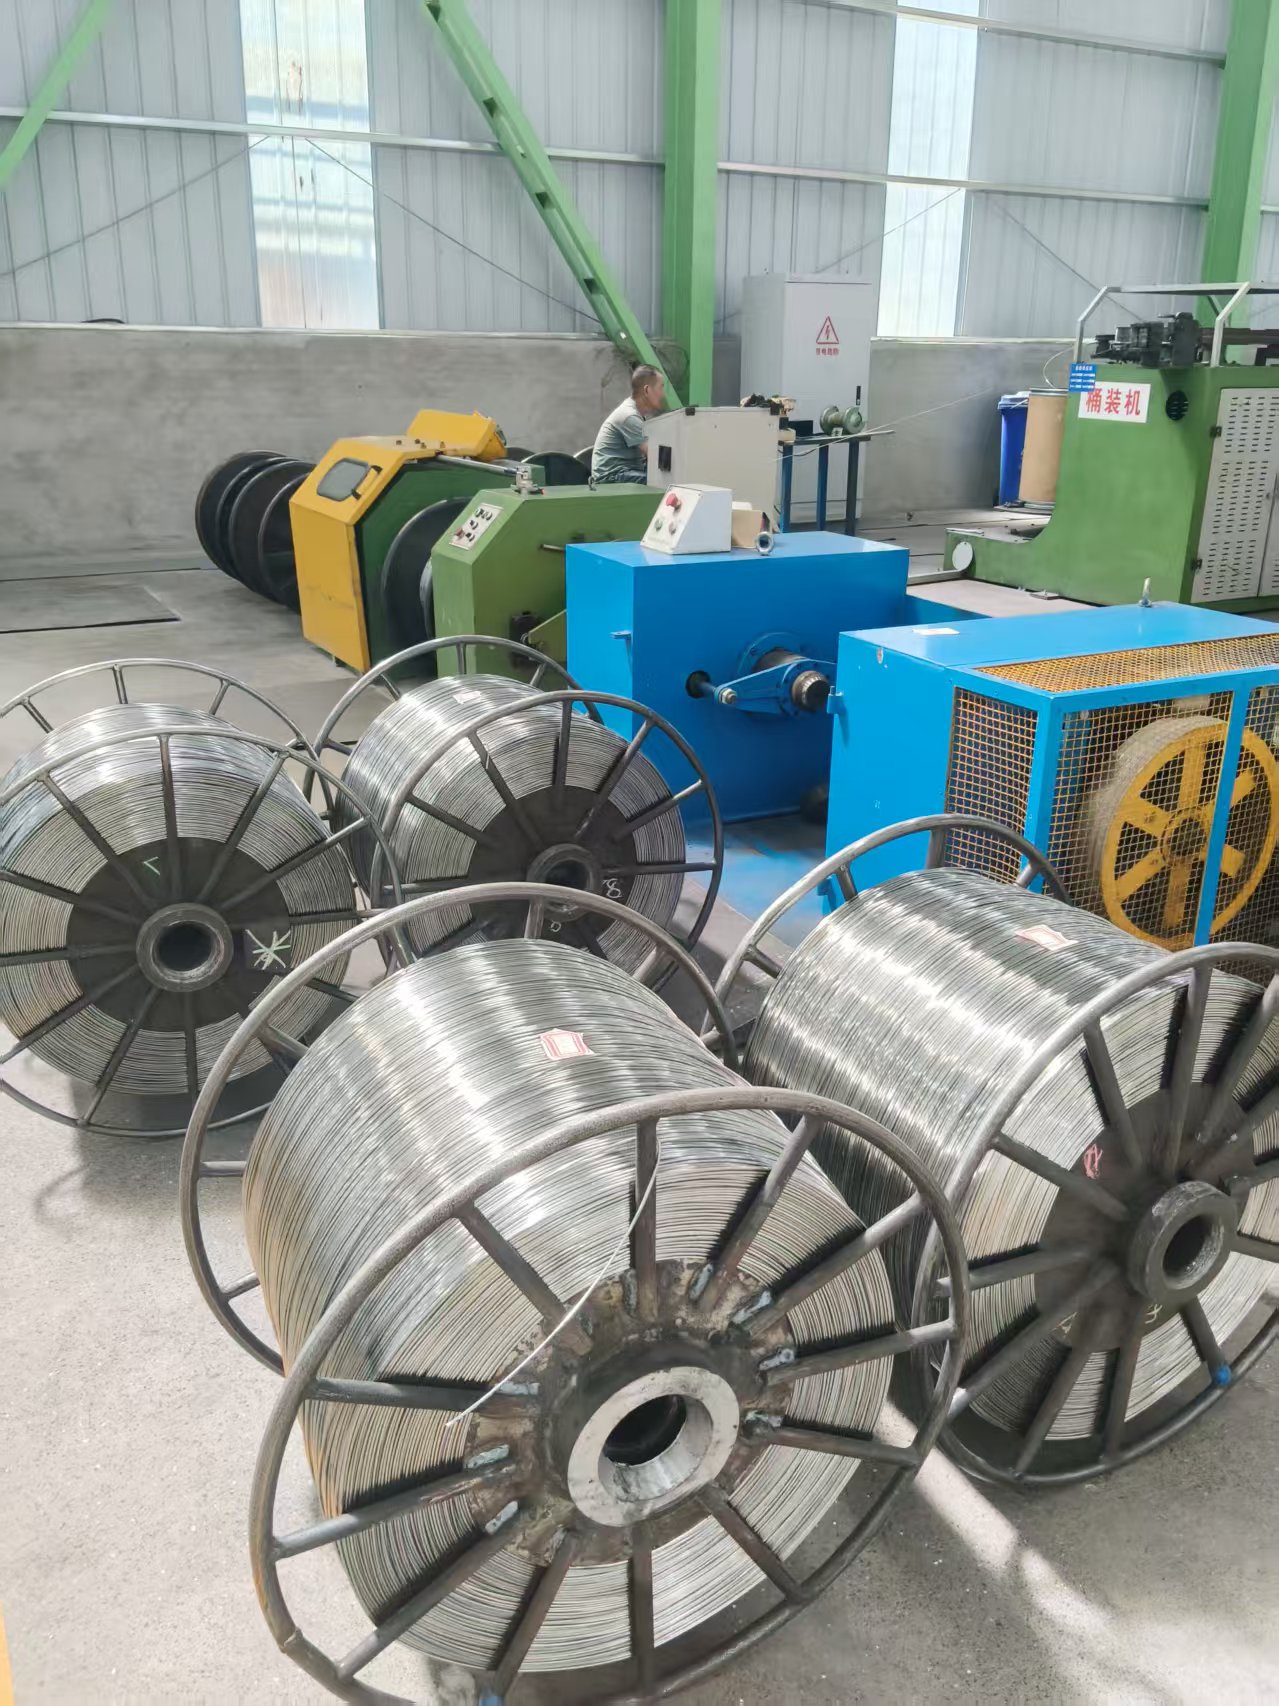
En segon lloc, l'estructura metal·logràfica i la composició química estan estrictament controlades. Els continguts de Cr, C, Nb, Mo i V s'ajusten amb precisió segons els requisits de disseny. Els tipus disponibles inclouen compostos de carbur de tungstè, ferro colat amb alt contingut de crom, acer inoxidable martensític i austenític. Per a clients miners i metal·lúrgics a l'estranger, es pot proporcionar el certificat de prova de materials (MTC) a petició per verificar la composició química.
La sensibilitat a les esquerdes és una altra preocupació important, especialment per a peces de grans dimensions com ara rodets de laminació pesants i peces de fosa gruixudes. Els compradors comprovaran si la capa superficial tendeix a esquerdar-se, si és factible la soldadura per superposició multicapa i si cal un preescalfament i una conservació de la calor posterior a la soldadura durant el procediment de soldadura. Una resistència a les esquerdes excessiva comportarà un despreniment prematur i la fallada de la capa de revestiment dur.
Els clients també presten molta atenció a la vida útil del desgast. Normalment comparen la vida útil amb productes d'altres proveïdors. Les dades d'aplicació de camp i els casos reals de treball en trituradores, rodets laminadors i rodets de suport de forns rotatius són referències importants per a la seva avaluació.
A més, no es pot ignorar la usabilitat de la soldadura. Els punts clau inclouen el nivell d'esquitxades, l'eliminabilitat de l'escòria i la formació del cordó de soldadura. La majoria de les fàbriques d'acer i mineres adopten equips automàtics de revestiment, com ara màquines de revestiment d'arc obert i d'arc submergit. Una bona compatibilitat amb els sistemes de soldadura automàtics garanteix una alimentació estable, una qualitat de soldadura consistent i una alta eficiència de producció.
Data de publicació: 28 d'octubre de 2026


